BROTECH / BAZA WIEDZY
Spawanie pulsacyjne i RDT
Sterowany transfer metalu i ograniczanie odkształceń.
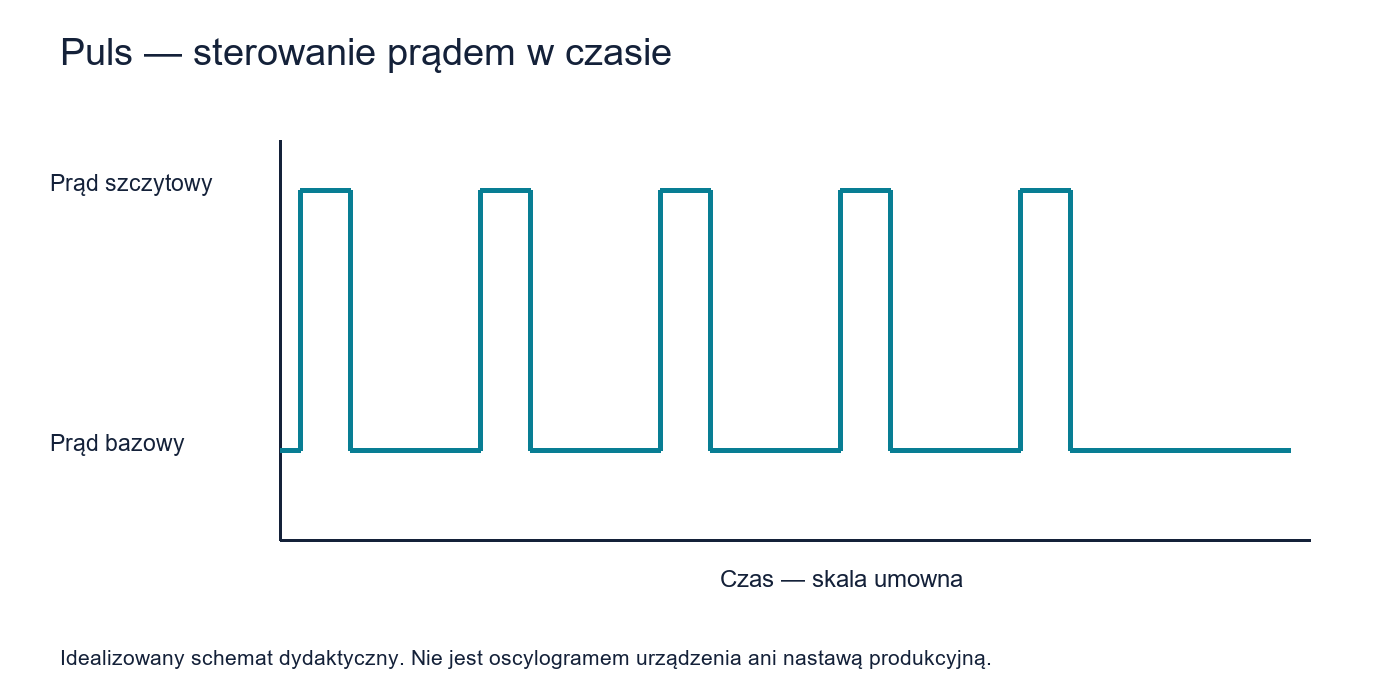
Puls, podwójny puls i sterowany krótki łuk
To odmiany sterowania procesem MIG/MAG. Puls pozwala kształtować przenoszenie metalu przez zmianę przebiegu prądu. Podwójny puls dodaje okresową zmianę warunków spawania. Nie należy utożsamiać go ze spawaniem dwoma drutami. Megmeet oferuje m.in. programy pulsacyjne Artsen II oraz sterowanie krótkim łukiem i transferem kropli w Artsen Plus. Dostępność zależy od wariantu źródła, programu i materiału.
Takie funkcje mogą ograniczyć odpryski i ułatwić kontrolę jeziorka, lecz wymagają sprawdzenia na rzeczywistym złączu. Nazwy handlowe nie zastępują opisu procesu w dokumentacji technologicznej. Megmeet — Artsen II; Artsen Plus.
RDT i AC MIG: kontrola energii w cienkich elementach
RDT (Retract Droplet Transfer) synchronizuje przebieg elektryczny z dynamicznym cofaniem drutu. Celem jest kontrolowane oddzielenie kropli, ograniczenie odprysków i wprowadzonego ciepła. To interesujący kierunek dla cienkich blach i elementów podatnych na odkształcenia. Określenie „zimny transfer” nie oznacza procesu bez nagrzewania.
AC MIG wykorzystuje zmianę biegunowości. Regulacja udziału faz pozwala wpływać na rozdział energii i zachowanie procesu, m.in. przy aluminium. AC MIG i RDT nie są synonimami; producent oferuje też ich połączenia w wybranych konfiguracjach. Deklarowane przez producenta wyniki dla grubości, szczelin czy odprysków nie są gwarancją dla każdego detalu. Megmeet — RDT, strona chińska; Megwave AC.
Parametry i przygotowanie
| Co kontrolować | Dlaczego to ważne |
|---|---|
| Prąd szczytowy, bazowy i czas | Kształtują cykl pulsu. Ich działanie trzeba rozpatrywać łącznie z posuwem drutu. |
| Synchronizacja cofania drutu | RDT wymaga zgodnego źródła, podajnika, palnika i programu; nie jest samą funkcją robota. |
| Szczelina i podparcie | Należy przetestować skrajne tolerancje detalu, nie tylko idealnie spasowaną próbkę. |
Próby i kontrola jakości
Porównanie z procesem standardowym powinno zachować materiał, geometrię, długość spoiny i wymagany poziom jakości. Mierz czas cyklu, odkształcenia oraz ilość pracy przy usuwaniu odprysków. Zachowaj wyniki prób niszczących. Hasła „zero odprysków” traktuj jako deklaracje dla warunków producenta, a nie uniwersalne kryterium odbioru.
Źródło: Megmeet — proces pulsacyjny.
Przeczytaj także
Badania spoin i zdjęcia RTG →
Co pokazuje radiogram, czego nie potwierdza i jak łączyć metody badań.
Opracowanie BROTECH • źródła sprawdzono 05.10.2026. Schematy są dydaktyczne, a opisy prób nie stanowią wyników badań BROTECH. Parametry produkcyjne i kryteria odbioru należy ustalić dla konkretnego wyrobu.