BROTECH / BAZA WIEDZY
Zgrzewanie wysokiej częstotliwości HF
Stykowe i indukcyjne nagrzewanie krawędzi w produkcji rur.

Wysokiej częstotliwości: stykowe i indukcyjne
W produkcji rur prąd wysokiej częstotliwości nagrzewa krawędzie, które są następnie dociskane. W odmianie stykowej prąd doprowadzają styki; w indukcyjnej jest wzbudzany przez cewkę. To odrębny sposób nagrzewania i organizacji linii, nie odpowiednik klasycznej zgrzewarki punktowej. TENYES oferuje oba rozwiązania dla linii rurowych. Źródło: TENYES — HF Contact / Induction.
Parametry i przygotowanie
| Co kontrolować | Dlaczego to ważne |
|---|---|
| Prędkość linii i moc | Zmiana prędkości wymaga dopasowania energii dostarczanej do krawędzi. |
| Geometria strefy zbiegu | Kąt i długość strefy zbiegu krawędzi wpływają na nagrzewanie. |
| Styki albo cewka i impeder | Są elementami różnych układów doprowadzania prądu; wymagają właściwego ustawienia. |
| Rolki dociskowe i usuwanie wypływki | Formowanie i łączenie trzeba rozpatrywać jako jedną linię. |
Próby i kontrola jakości
Kontroluj geometrię rury, stan szwu i wypływkę. W zależności od produktu stosuje się m.in. próby spłaszczania, rozszerzania, szczelności oraz badania nieniszczące. Program prób musi uwzględniać zmianę prędkości linii i rozruch. Wykres mocy generatora sam nie potwierdza jakości szwu.
Źródło: TENYES — stykowe HF.
Źródło: SRET — indukcyjne HF.
Przykład urządzenia: HF do rur o dużej średnicy
Chiński producent TENYES opisuje stykowe zgrzewarki HF o mocach od 300 do 1200 kW do linii rur o dużych średnicach. Na stronie wskazuje również, że wielu klientów wybiera odmianę indukcyjną. Zakres mocy dotyczy rodziny urządzeń; sam nie określa dopuszczalnej grubości ścianki ani prędkości konkretnej linii.
Źródło: TENYES — stykowe zgrzewanie HF 300–1200 kW.
Doprowadzenie energii i kształtowanie rury
| Odmiana | Jak doprowadzana jest energia | Co sprawdzić |
|---|---|---|
| Stykowa | Styki elektryczne współpracują z poruszającym się materiałem. | Położenie i stan styków, kontakt oraz ich chłodzenie. |
| Indukcyjna | Prąd jest wzbudzany przez cewkę otaczającą kształtowaną rurę. | Położenie cewki, szczelinę i konfigurację koncentratora, jeśli występuje. |
W obu odmianach przygotowanie i prowadzenie krawędzi musi współpracować ze zgrzewaniem. Zmienna szczelina, uskoki wysokości lub niepowtarzalny docisk rolek mogą spowodować wady mimo stabilnej mocy generatora. Kontroluj geometrię strefy zbiegania się krawędzi, czystość taśmy i warunki chłodzenia.
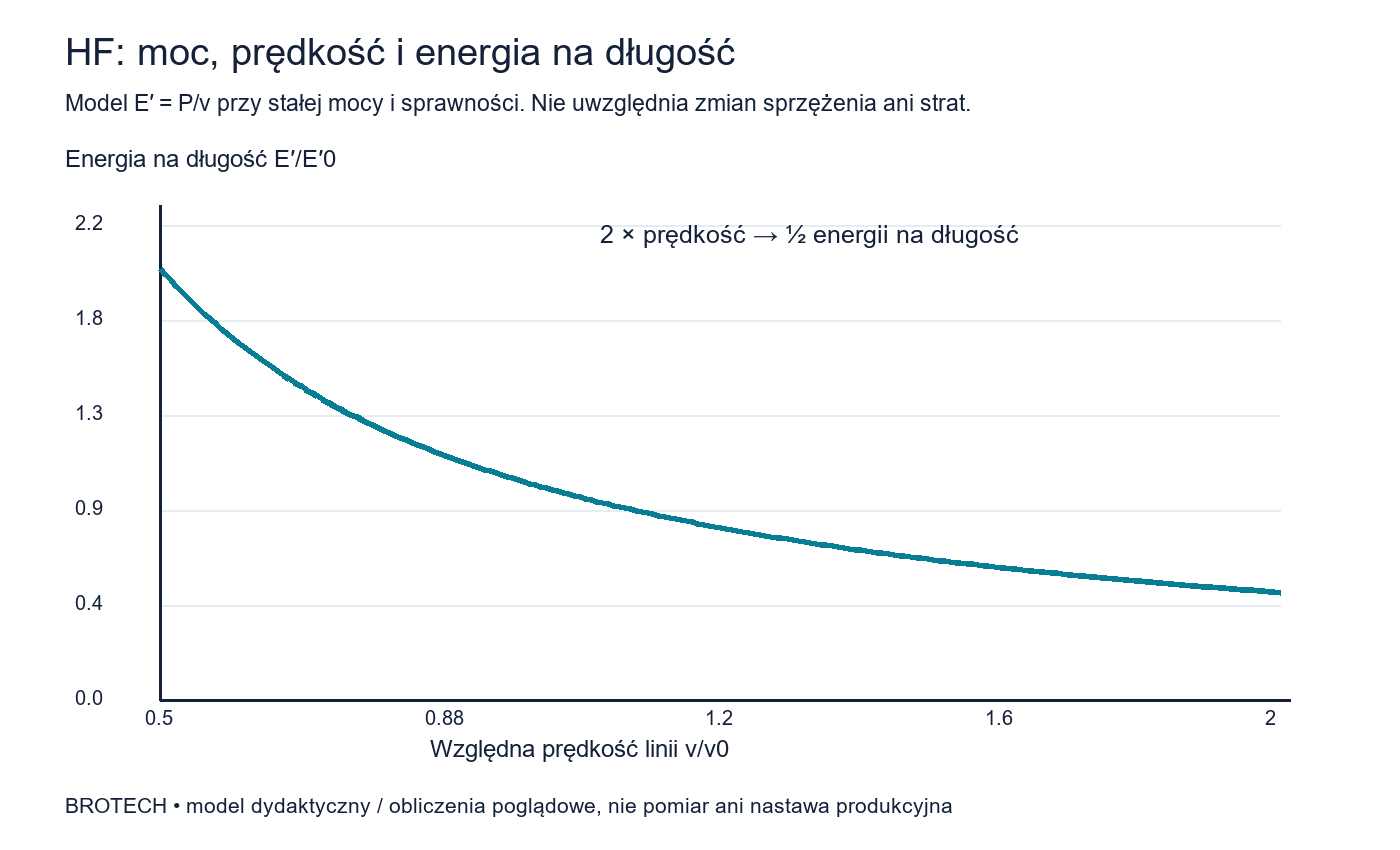
Przykład obliczeniowy: podwojenie prędkości
W uproszczeniu energia doprowadzana na jednostkę długości jest proporcjonalna do P/v. Przy mocy 100 kW i prędkości 1 m/s iloraz wynosi 100 kJ/m. Przy 2 m/s spada do 50 kJ/m. Jest to rachunek dla umownej, stałej mocy; rzeczywiste ciepło w krawędziach zależy również od sprawności, sprzężenia i strat.
Przykład karty rozruchu linii rur
Zapisz gatunek i partię taśmy, szerokość, grubość, przygotowanie krawędzi, średnicę rury, prędkość i wskazania źródła. Przy zmianie prędkości pobierz próbki po ustabilizowaniu procesu. Oceń przekrój złącza, zgodność wymiarów i zachowanie w przewidzianej próbie technologicznej. Dla wyrobów ciśnieniowych zastosuj wymagania właściwe dla gotowej rury.
HF w tej podstronie oznacza łączenie krawędzi metalu przy użyciu prądów wysokiej częstotliwości. Nie jest to zgrzewanie dielektryczne folii z tworzyw sztucznych.
Przeczytaj także
Badania zgrzein i okno technologiczne →
Próby niszczące, przekroje, monitoring i rzetelne porównanie wyników.
Opracowanie BROTECH • źródła sprawdzono 05.10.2026. Schematy są dydaktyczne, a opisy prób nie stanowią wyników badań BROTECH. Parametry produkcyjne i kryteria odbioru należy ustalić dla konkretnego wyrobu.