BROTECH / BAZA WIEDZY
Zgrzewanie punktowe
Jądro zgrzeiny, docisk elektrod i powtarzalność cyklu.

Punktowe
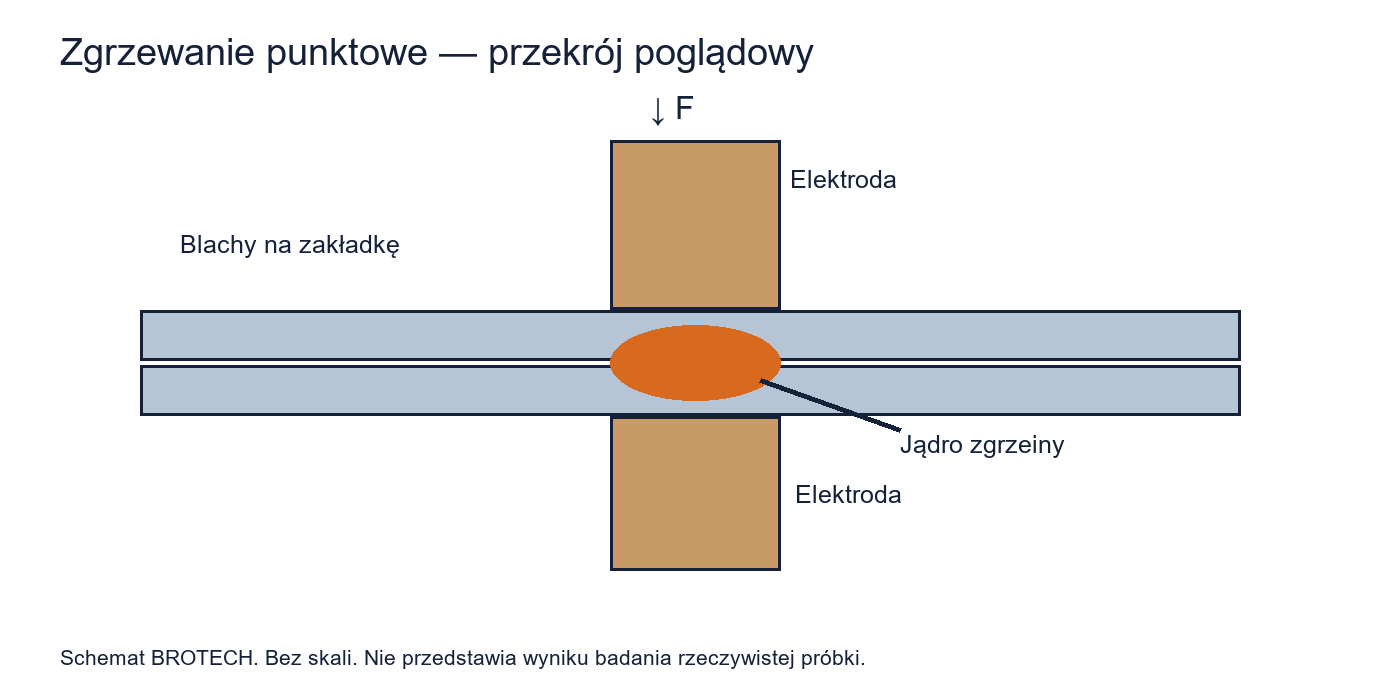
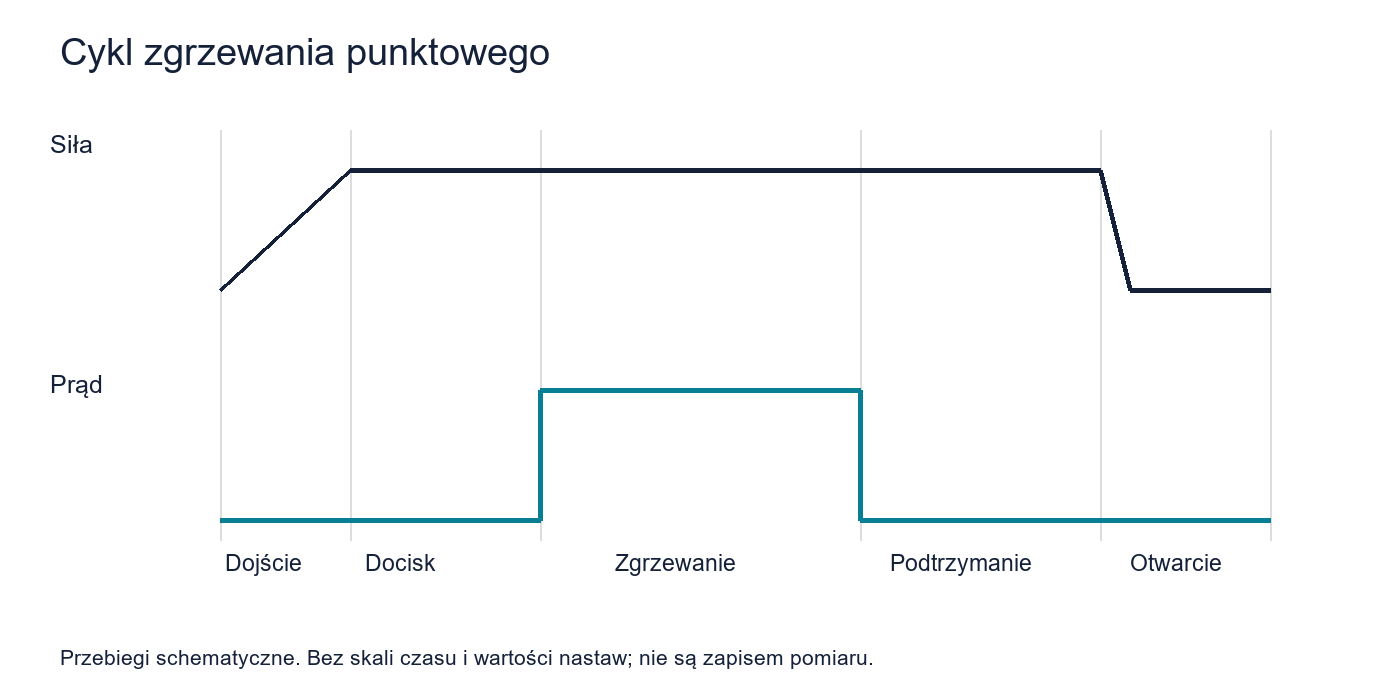
Elektrody dociskają nakładające się elementy i doprowadzają prąd, tworząc lokalną zgrzeinę. Zastosowania obejmują zespoły blaszane, nadwozia i obudowy. W robotyzacji stosuje się kleszcze zgrzewalnicze lub podawanie detalu do stacjonarnej zgrzewarki. Układy jedno-, dwu- i wielopunktowe opisują organizację połączeń, a nie nową rodzinę procesu.
Parametry i przygotowanie
| Co kontrolować | Dlaczego to ważne |
|---|---|
| Prąd i czas | Za mała energia może ograniczyć wzrost jądra; zbyt intensywny proces może prowadzić do wyprysku. |
| Siła docisku | Wpływa na opór kontaktowy, stabilność styku i odkształcenie powierzchni. |
| Elektrody i chłodzenie | Średnica robocza oraz stan powierzchni zmieniają gęstość prądu. Zaplanuj regenerację elektrod. |
| Pakiet materiałów | Gatunki, grubości, powłoki, klej i odległość od innych zgrzein wpływają na proces. |
Próby i kontrola jakości
Oceniaj złącza próbą odrywania lub dłutowania, próbą ścinania przy rozciąganiu i przekrojem makro, odpowiednio do wyrobu. Sposób zniszczenia zależy także od materiału i obciążenia: brak wyrwanej „guzikowej” części sam nie rozstrzyga jakości. Ustal okno parametrów przy stałym docisku, powtórz próby po zużyciu elektrod i zachowaj identyfikację próbek.
Źródło: Heron — cztery czynniki jakości.
Źródło: TWI — interpretacja zniszczenia zgrzeiny.
Przykład zastosowania: blachy aluminiowe
Agera pokazuje próbki blach aluminiowych w katalogu urządzeń MFDC. Zdjęcie ilustruje geometrię połączenia; nie określa gatunku stopu, grubości ani wytrzymałości. Przy opracowaniu procesu trzeba opisać również stan powierzchni, powłoki, docisk i dostęp elektrod. Nastawy sprawdzone dla stali nie przechodzą automatycznie na aluminium.
Źródło: Agera — próbki i zasilanie MFDC.
Elektrody: materiał, geometria i chłodzenie
Katalog Agera opisuje m.in. CuCrZr oraz miedź umacnianą dyspersyjnie Al₂O₃. Dobór dotyczy przewodności, odporności na odkształcanie w temperaturze i oddziaływania z powierzchnią blachy. Zmiana średnicy czoła elektrody zmienia gęstość prądu. Dlatego regeneracja powinna odtwarzać określoną geometrię, a nie tylko usuwać zabrudzenia.
| Objaw w serii | Co sprawdzić przed zmianą prądu |
|---|---|
| Rosnące odciski elektrod | Kształt czoła, rzeczywistą siłę, czas i stan chłodzenia. |
| Przyklejanie lub ślady powłoki | Materiał elektrod, zabrudzenia oraz zgodność regeneracji z instrukcją. |
| Wyprysk przy początku impulsu | Stabilizację docisku, dopasowanie blach i początek przebiegu prądu. |
| Różne wyniki kolejnych punktów | Bocznikowanie przez sąsiednie zgrzeiny, odstępy, zużycie elektrod i kolejność wykonywania punktów. |
Źródło: Agera — materiały elektrod.
Źródło: Agera — przyczyny wyprysku.
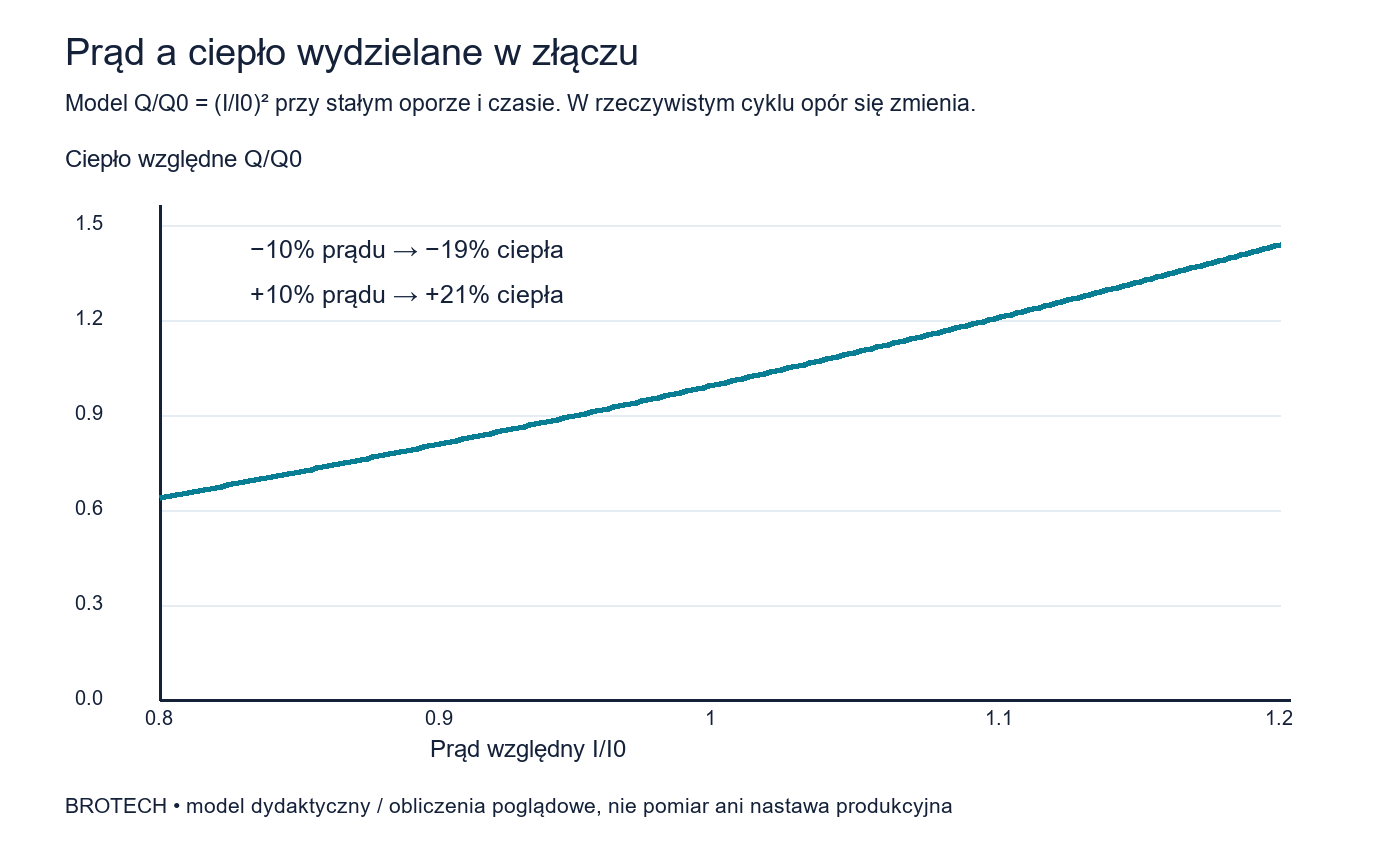
Przykład obliczeniowy: dlaczego 10% prądu ma znaczenie?
Dla uproszczonego modelu Q = I²Rt, przy niezmiennym R i t, zwiększenie prądu do 1,10 wartości początkowej daje 1,21 energii cieplnej, czyli wzrost o 21%. Zmniejszenie do 0,90 daje 0,81, czyli spadek o 19%. To wyjaśnia czułość procesu. Nie pozwala jednak obliczyć średnicy jądra: opór, przewodzenie ciepła i kontakt elektrod zmieniają się podczas rzeczywistego cyklu.
Przykład planu prób dla nowego pakietu blach
Zachowaj stały materiał i siłę, wykonaj serię przy kilku poziomach prądu oraz czasu, a dla każdego wariantu powtórz próby. Zapisz średnicę jądra z przekroju, siłę zniszczenia i rodzaj przełomu. Następnie sprawdź wybrany zakres także po nagrzaniu oprzyrządowania i zużyciu elektrod. Środek użytecznego zakresu daje większy margines niż nastawa tuż przed wypryskiem.
Przeczytaj także
Badania zgrzein i okno technologiczne →
Próby niszczące, przekroje, monitoring i rzetelne porównanie wyników.
Opracowanie BROTECH • źródła sprawdzono 05.10.2026. Schematy są dydaktyczne, a opisy prób nie stanowią wyników badań BROTECH. Parametry produkcyjne i kryteria odbioru należy ustalić dla konkretnego wyrobu.