BROTECH / BAZA WIEDZY
Zgrzewanie doczołowe iskrowe
Kontrolowane wyiskrzanie, nagrzanie końców i szybkie spęczenie.

Doczołowe iskrowe
Stopniowe zbliżanie końców powoduje tworzenie i zrywanie mostków prądowych, czyli wyiskrzanie. Po nagrzaniu następuje szybkie spęczenie. Agera pokazuje zastosowania m.in. do obręczy, prętów, profili i elementów narzędzi. W procesie trzeba uwzględnić naddatek zużywany podczas wyiskrzania i spęczania oraz późniejszą obróbkę wypływki. Źródło: Agera — Flash Butt Welding.
Parametry i przygotowanie
| Co kontrolować | Dlaczego to ważne |
|---|---|
| Posuw podczas wyiskrzania | Wpływa na powstawanie i zrywanie mostków prądowych. |
| Naddatek na wyiskrzanie | Należy uwzględnić go w długości półfabrykatu. |
| Spęczenie | Siła, prędkość i przemieszczenie są częścią jednej sekwencji. |
| Uchwyty i wypływka | Kontroluj poślizg oraz sposób usunięcia nadmiaru metalu. |
Próby i kontrola jakości
Oceń geometrię i współosiowość po obróbce wypływki. Zaplanuj próby zginania, rozciągania, makro i ewentualne badania objętościowe według zastosowania. Duża wypływka ani intensywne iskrzenie nie są dowodem poprawnego złącza. Rejestr przebiegu procesu należy powiązać z numerem próbki.
Źródło: Agera — zasada i wyposażenie zgrzewania iskrowego.
Przykłady: obręcze, pierścienie i elementy grzejników
Galeria Agera zawiera obręcz motocyklową ze stopu aluminium, a producent opisuje też zgrzewarki do koszy łożysk turbin wiatrowych i dwugłowicowe stanowiska do grzejników. W projekcie grzejnika serwonapęd steruje fazą wyiskrzania, a mechanizm pneumatyczno-hydrauliczny realizuje spęczanie. Te przykłady pokazują znaczenie kontrolowanego ruchu, nie tylko mocy źródła.
Źródło: Agera — dwugłowicowe zgrzewanie grzejników.
Źródło: Agera — zgrzewanie koszy łożysk.
Wyiskrzanie i spęczanie to dwa różne zadania
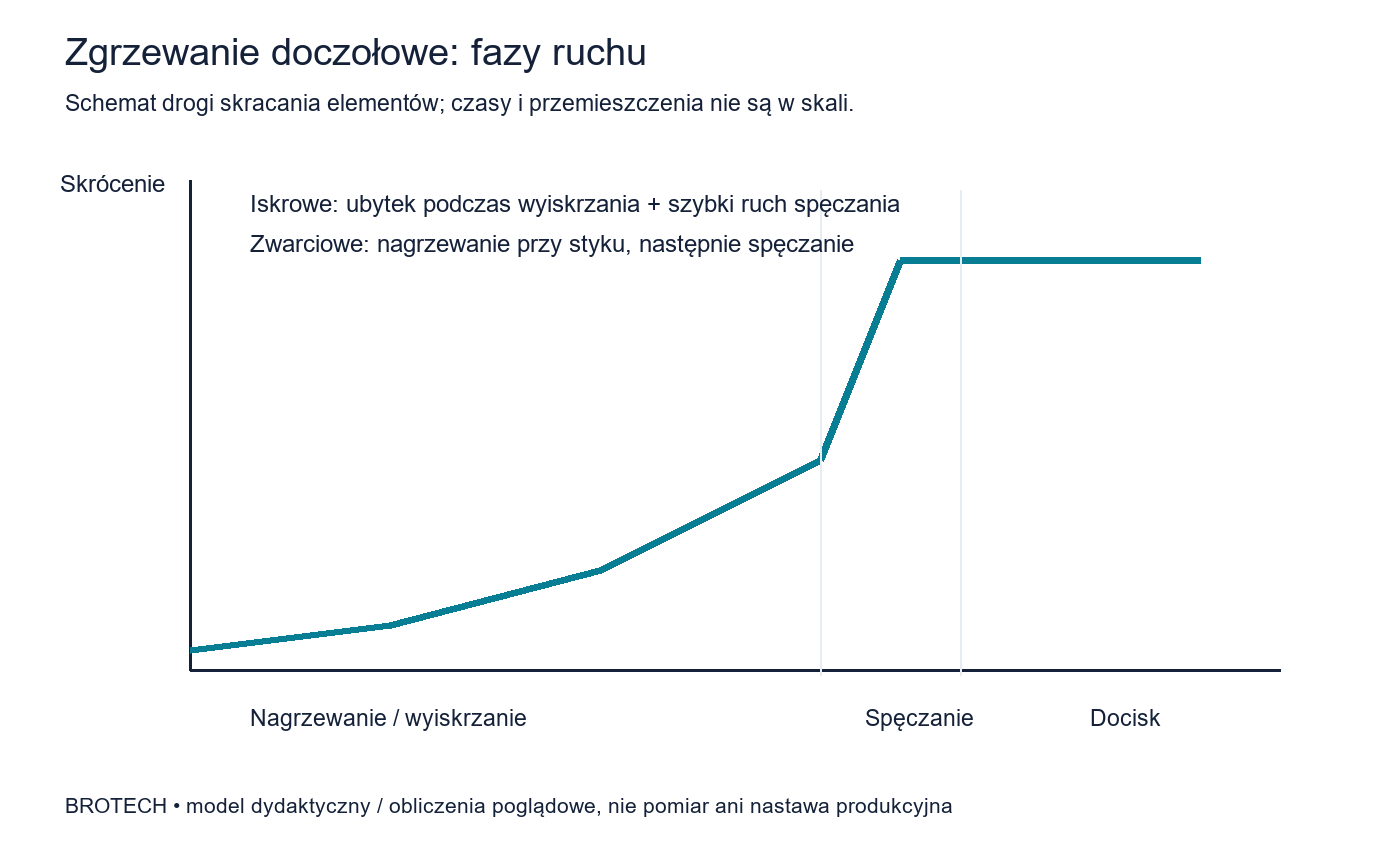
Podczas zbliżania końców powstają i zanikają drobne mostki kontaktowe. Ich intensywne nagrzewanie i rozrywanie powodują wyiskrzanie oraz ubytek materiału. Po przygotowaniu termicznym przekroju następuje szybkie spęczanie i utrzymanie docisku. Część nagrzanego materiału wypływa na zewnątrz; w projekcie detalu trzeba więc przewidzieć naddatek długości.
Źródło: Agera — przebieg wyiskrzania i spęczania.
Przykład rachunku naddatku długości
Jeżeli w założonym przykładzie wyiskrzanie skraca zestaw o 4 mm, a spęczanie o kolejne 2 mm, całkowity naddatek procesowy wynosi 6 mm. Do przygotowania półfabrykatu dochodzą jeszcze wymagania cięcia i obróbki. Podane liczby służą objaśnieniu bilansu i nie są nastawami dla obręczy ze zdjęcia.
| Nieprawidłowość | Obszar diagnostyki |
|---|---|
| Nierówny wypływ materiału | Współosiowość, geometria końców i równomierność nagrzania. |
| Zmienna długość po zgrzaniu | Poślizg w szczękach, ubytek wyiskrzania i rzeczywista droga spęczania. |
| Brak powtarzalności po szlifowaniu | Wymiary półfabrykatu, ilość usuwanego materiału i ciągłość przekroju. |
Kontrola połączenia w konkretnym wyrobie
Dla pierścienia sprawdź po zgrzaniu także średnicę, bicie i możliwość obróbki. Dla przewodnika — rezystancję, a dla elementu szczelnego — próbę szczelności. Badania powierzchniowe lub objętościowe dobiera się do geometrii i możliwych niezgodności; pojedyncze zdjęcie gotowego detalu nie potwierdza pełnej jakości.
Przeczytaj także
Badania zgrzein i okno technologiczne →
Próby niszczące, przekroje, monitoring i rzetelne porównanie wyników.
Opracowanie BROTECH • źródła sprawdzono 05.10.2026. Schematy są dydaktyczne, a opisy prób nie stanowią wyników badań BROTECH. Parametry produkcyjne i kryteria odbioru należy ustalić dla konkretnego wyrobu.