BROTECH / BAZA WIEDZY
Zgrzewanie doczołowe zwarciowe
Nagrzewanie stykających się czół i spęczanie.

Doczołowe zwarciowe
Czoła elementów pozostają w kontakcie podczas nagrzewania oporowego. Następnie odkształcenie pod siłą spęczania tworzy połączenie. Istotne są osiowanie, przygotowanie powierzchni i kontrola skrócenia. Ten proces należy odróżnić od wyiskrzania. Samo określenie „butt welding” w katalogu może oznaczać ogólnie złącze doczołowe — wymaga sprawdzenia zasady pracy maszyny. Agera — spęczanie w zgrzewaniu doczołowym.
Parametry i przygotowanie
| Co kontrolować | Dlaczego to ważne |
|---|---|
| Przygotowanie czół | Równoległość i czystość wpływają na rozkład kontaktu elektrycznego. |
| Zamocowanie i wysunięcie | Niedostateczny uchwyt może powodować poślizg podczas spęczania. |
| Nagrzewanie i siła | Potrzebna jest powtarzalna sekwencja, nie tylko zadany prąd. |
| Skrócenie i osiowość | Uwzględnij naddatek oraz tolerancję gotowej części. |
Próby i kontrola jakości
Zapisuj skrócenie, kształt wypływki i współosiowość. Weryfikuj przekrój oraz wytrzymałość na rozciąganie lub zginanie stosownie do wyrobu. Dla krytycznych połączeń plan badań powinien uwzględniać materiał i potencjalne niezgodności wewnętrzne. Porównuj próbki z jednakowo przygotowanymi powierzchniami.
Źródło: Agera — rola spęczania.
Przykład zastosowania: ciągłość przewodnika miedzianego
Agera oferuje urządzenie 25 kVA do doczołowego łączenia prętów miedzianych. Opisuje hydrauliczne mocowanie, przygotowanie płaskich końców oraz kontrolę nagrzewania i drogi spęczania. W tym zastosowaniu ważna jest nie tylko siła rozciągająca: złącze musi również przejść przez kolejne operacje produkcyjne i zachować wymaganą rezystancję.
Źródło: Agera — zgrzewarka zwarciowa do prętów miedzianych 25 kVA.
Przygotowanie końców i zaciskanie
Końce powinny stykać się zgodnie z zaplanowaną geometrią, bez przypadkowego przechylenia. Nierówny kontakt skupia początkowe nagrzewanie tylko w części przekroju. Uchwyty muszą przewodzić prąd i przeciwdziałać przesuwaniu detalu podczas spęczania. Zbyt duży wysięg zwiększa podatność na odkształcenie; zbyt mały może nadmiernie odbierać ciepło przez szczęki.
| Etap | Co zapisać w karcie próby |
|---|---|
| Przygotowanie | Materiał, średnica lub przekrój, stan i prostopadłość czół. |
| Mocowanie | Wysięg po obu stronach, współosiowość i stan styków szczęk. |
| Nagrzewanie | Rzeczywisty prąd i czas; warunki kontaktu obu czół. |
| Spęczanie | Droga, siła, chwila rozpoczęcia i utrzymanie docisku. |
| Wykończenie | Wymiary po usunięciu wypływki i zgodność z kolejną operacją. |
Wykres faz i interpretacja
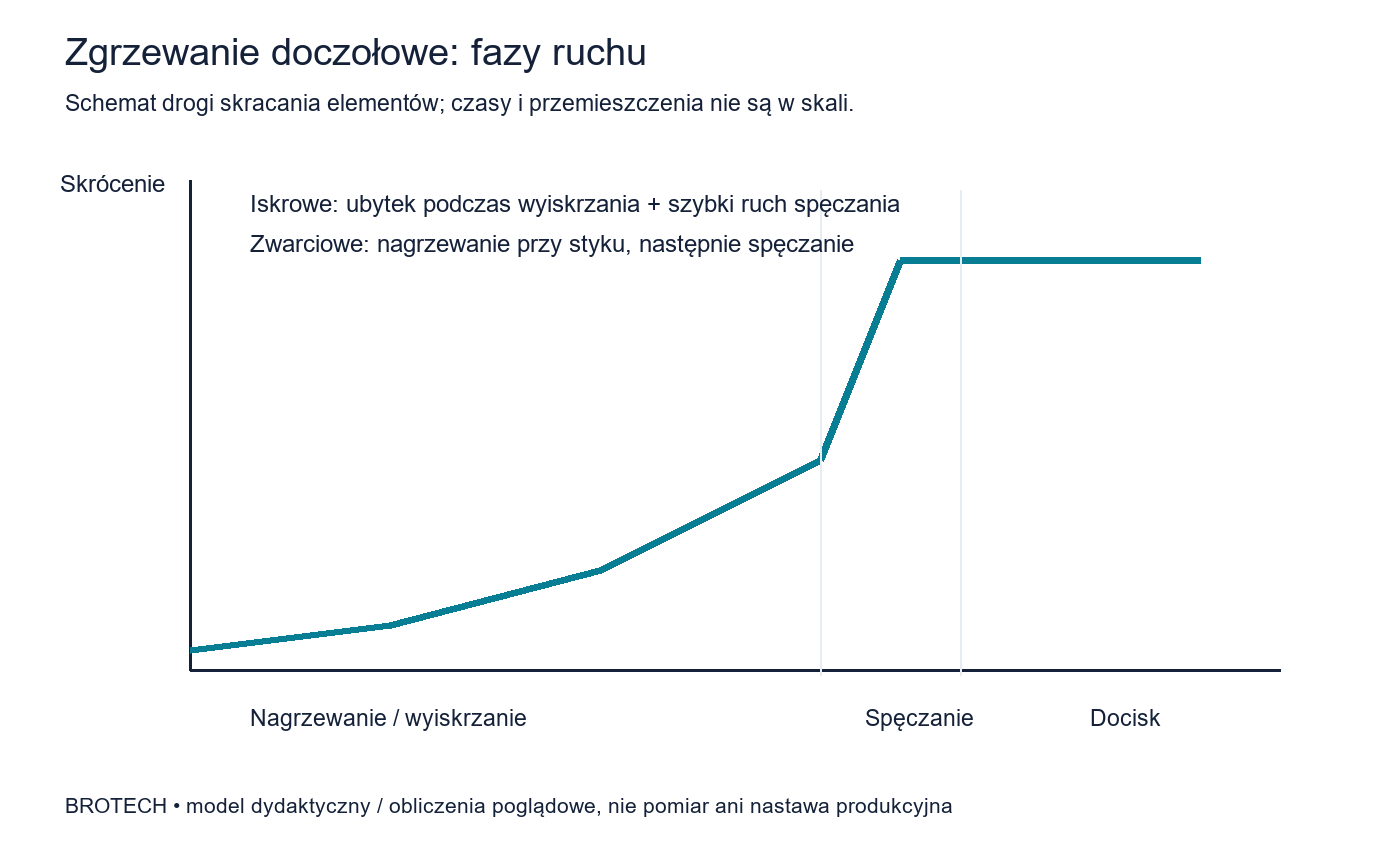
W wariancie zwarciowym nagrzewanie zaczyna się przy stykających czołach. Nie należy automatycznie stosować przebiegu wyiskrzania przewidzianego dla zgrzewania iskrowego. Wykres pokazuje tylko kolejność zjawisk; rzeczywiste ruchy powinny pochodzić z pomiaru i dokumentacji konkretnej maszyny.
Przykład kontroli: pręt miedziany
Porównaj rezystancję odcinka ze złączem i odcinka materiału rodzimego przy tej samej długości pomiarowej, przekroju i temperaturze. Wykonaj także ustaloną próbę rozciągania lub zginania i przekrój makro. Zapisz, czy zniszczenie nastąpiło w złączu czy poza nim. Fotografia powierzchni nie ujawnia wszystkich nieciągłości wewnętrznych.
Do sprawdzenia strat elektrycznych można użyć P = I²R. Dodatkowe 10 µΩ przy prądzie 100 A oznacza 0,1 W wydzielanej mocy. To przykład rachunkowy, nie dopuszczalny próg rezystancji dla produktu.
Przeczytaj także
Badania zgrzein i okno technologiczne →
Próby niszczące, przekroje, monitoring i rzetelne porównanie wyników.
Opracowanie BROTECH • źródła sprawdzono 05.10.2026. Schematy są dydaktyczne, a opisy prób nie stanowią wyników badań BROTECH. Parametry produkcyjne i kryteria odbioru należy ustalić dla konkretnego wyrobu.