BROTECH / BAZA WIEDZY
Zgrzewanie garbowe
Nakrętki, trzpienie, pierścienie i skrzyżowane druty.

Garbowe
Występy na detalu koncentrują prąd i docisk. Mogą być wytłoczone albo wynikać z geometrii łączonych części. Typowe zastosowania to nakrętki, trzpienie i skrzyżowane druty. Kilka garbów można zgrzewać w jednym cyklu, ale nierówności detalu lub przyrządu mogą zaburzyć podział prądu i siły. Zgrzewanie pierścieniowe jest wariantem wykorzystującym garb o takim kształcie. Źródło obu działów: Heron — procesy oporowe.
Parametry i przygotowanie
| Co kontrolować | Dlaczego to ważne |
|---|---|
| Geometria garbów | Wysokość, średnica i równoległość decydują o początkowym kontakcie. |
| Sztywność i równoległość przyrządu | Nierówny nacisk może sprawić, że tylko część garbów utworzy poprawne połączenie. |
| Narastanie prądu i docisku | Nagrzewanie należy zsynchronizować z zapadaniem garbów. |
| Pozycjonowanie nakrętki | Kontroluj obecność, orientację, osiowość i stan gwintu po zgrzaniu. |
Próby i kontrola jakości
Dla nakrętek i trzpieni zaplanuj próbę wyrywania, wypychania lub momentu według wymagań odbioru. Zbadaj poszczególne miejsca połączenia, nie tylko całkowitą siłę. Sprawdź gwint oraz rozrzut wyników pomiędzy partiami elementów. W automatyzacji warto rejestrować brak detalu i nieprawidłowe ustawienie jako osobne przyczyny odrzutu.
Źródło: Heron — układ zgrzewania garbowego.
Przykład przemysłowy: nakrętka kołnierzowa M8
Agera opisuje stanowisko opracowane do ocynkowanych nakrętek kołnierzowych M8 na elementach tłoczonych. Wymagania klienta obejmowały wtopienie powyżej 0,2 mm i zachowanie gwintu. Producent wskazuje niestabilność docisku, pogorszenie nadążania głowicy i rozprysk jako problemy dotychczasowego procesu. Wartość 0,2 mm jest wymaganiem tego projektu, a nie uniwersalnym kryterium odbioru nakrętek.
Źródło: Agera — opis projektu stanowiska do nakrętek M8.
Co dzieje się z garbem podczas impulsu?
Garb lokalizuje kontakt, a po nagrzaniu odkształca się pod obciążeniem. Głowica musi nadążać za skracaniem połączenia. Przy kilku garbach nierówność wysokości lub przechylenie detalu może nierówno rozdzielić prąd i siłę. Sam poprawny prąd całkowity nie dowodzi, że każdy garb utworzył prawidłowe złącze.
| Element przygotowania | Znaczenie dla złącza |
|---|---|
| Geometria garbów | Powtarzalna wysokość, kształt i powierzchnia kontaktu. |
| Pozycjonowanie nakrętki | Współosiowość otworu, poprawna strona podania i stabilne podparcie. |
| Nadążanie głowicy | Utrzymanie docisku w czasie zapadania się garbów. |
| Gwint i otwór | Ochrona przed rozpryskiem oraz sprawdzenie funkcjonalne po zgrzaniu. |
Źródło: Agera — prąd, czas, docisk i przygotowanie zgrzewania nakrętek.
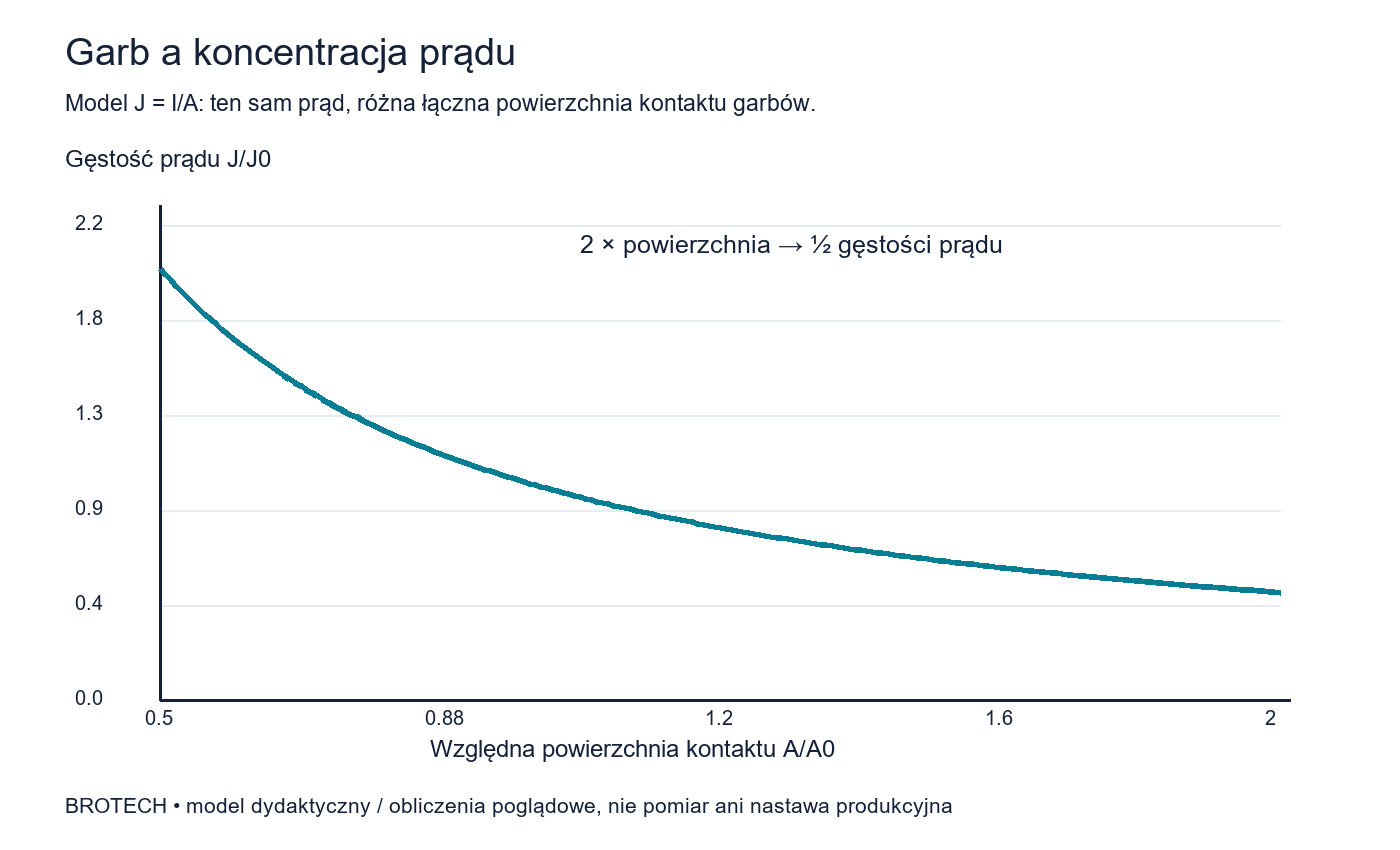
Model: powierzchnia kontaktu a gęstość prądu
Średnią gęstość prądu opisuje J = I/A. Przy tym samym prądzie podwojenie łącznej powierzchni styku zmniejsza ją o połowę. Wykres nie odtwarza zapadania garbu w czasie: w rzeczywistości zmieniają się też opory kontaktowe, temperatura i podział prądu między garbami.
Przykład odbioru próbki
Oprócz oględzin i sprawdzianu gwintu wykonaj uzgodnioną próbę wypychania, odrywania lub momentu oraz przekroje przez poszczególne garby. Oznacz stronę i położenie przełomu. Przy wdrożeniu podajnika sprawdź również wykrywanie braku nakrętki i błędnego ułożenia — poprawny cykl elektryczny nie zastępuje kontroli obecności części.
Przeczytaj także
Badania zgrzein i okno technologiczne →
Próby niszczące, przekroje, monitoring i rzetelne porównanie wyników.
Opracowanie BROTECH • źródła sprawdzono 05.10.2026. Schematy są dydaktyczne, a opisy prób nie stanowią wyników badań BROTECH. Parametry produkcyjne i kryteria odbioru należy ustalić dla konkretnego wyrobu.